

त्वरित जवाब
ए उच्च दबाव बॉल वाल्व फोर्ज्ड या कास्ट स्टील का उपयोग कर सकते हैं: फोर्जिंग कॉम्पैक्ट प्रेशर-बाउंड्री ज्योमेट्री के लिए उपयुक्त है और अनुकूल सामग्री निरंतरता प्रदान कर सकता है, जबकि कास्टिंग बड़े या अधिक जटिल आकृतियों के लिए अधिक लचीलापन प्रदान करता है। कोई भी स्वचालित रूप से बेहतर नहीं है; चुनाव दबाव, आकार, सामग्री, निरीक्षण, परीक्षण और सेवा आवश्यकताओं पर निर्भर करता है।.
वाल्व का चयन करने के मामले में, केवल इस धारणा के आधार पर तुलना न करें कि एक विनिर्माण प्रक्रिया बेहतर है। वाल्व के बॉडी में प्रयुक्त सामग्री, हीट ट्रीटमेंट, परीक्षा, परीक्षण, ट्रिम, सीटें, ज्यामिति और सेवाएं महत्वपूर्ण विचार हैं। GOWIN विभिन्न उद्योगों में उपयोग के लिए फोर्ज्ड और कास्ट बॉडी बॉल वाल्व दोनों प्रदान करता है।.
फोर्ज्ड बनाम कास्ट बॉल वाल्व: विनिर्माण अंतर क्या है?
फोर्जिंग गर्म धातु को आकार में संपीड़ित करना है, जबकि कास्टिंग में वाल्व के बॉडी को प्राप्त करने के लिए पिघली हुई धातु को मोल्ड में डालना शामिल है। फोर्जिंग कॉम्पैक्ट प्रेशर बाउंड्री ज्योमेट्री बनाने में उपयोगी हो सकती है, जबकि कास्टिंग बड़े या जटिल डिजाइनों के साथ बॉडी बनाने में लचीलापन प्रदान करती है।.

अंतर ड्राइंग और ठेकेदारों के लिए विनिर्माण की समीक्षा करते समय काम आएंगे। किसी भी प्रक्रिया के लिए मशीनिंग, हीट ट्रीटमेंट, परीक्षा और दबाव परीक्षण की आवश्यकता होती है।.
फोर्जिंग और कास्टिंग वाल्व की ताकत और अखंडता को कैसे प्रभावित करते हैं
फोर्ज्ड बनाम कास्ट स्टील का निर्णय केवल विनिर्माण प्रक्रिया के बजाय पूर्ण दबाव-सीमा विनिर्देश पर आधारित होना चाहिए। फोर्जिंग अनुकूल सामग्री निरंतरता और ग्रेन फ्लो प्रदान कर सकती है, जबकि कास्ट वाल्व की अखंडता पिघल नियंत्रण, मोल्ड डिजाइन, जमना, हीट ट्रीटमेंट, परीक्षा और कास्टिंग असंतोष के नियंत्रण पर निर्भर करती है।.
एएसएमई बी16.34 नई निर्माण पर लागू होता है और कास्ट, फोर्ज्ड और फैब्रिकेटेड वाल्व के लिए प्रेशर-टेम्परेचर रेटिंग, आयाम, सहनशीलता, सामग्री, गैर-विनाशकारी परीक्षा आवश्यकताओं, परीक्षण और अंकन को कवर करता है।.
उच्च दबाव सेवा के लिए कौन सा बेहतर है?
कोई सार्वभौमिक “बेहतर” निर्माण नहीं है। एक उच्च दबाव बॉल वाल्व के साथ फोर्ज्ड निर्माण उन अनुप्रयोगों के लिए उपयुक्त हो सकता है जहां कॉम्पैक्ट प्रेशर-बाउंड्री निर्माण और निर्दिष्ट सामग्री मार्ग महत्वपूर्ण हैं, जबकि कास्टिंग तब व्यावहारिक हो सकती है जब वाल्व का आकार, ज्यामिति, विनिर्माण लचीलापन और परियोजना की आवश्यकताएं इसे पसंद करती हैं।.
एक आम फील्ड गलती एक वाल्व को मंजूरी देना है क्योंकि इसका दबाव वर्ग सही लगता है बिना सामग्री प्रमाणपत्र, हीट-ट्रीटमेंट रिकॉर्ड, परीक्षा आवश्यकताओं और दबाव-परीक्षण परिणामों की जांच किए। यदि अप्रत्याशित रिसाव, आयामी बेमेल, या कमीशनिंग समस्याएं होती हैं, तो विनिर्माण मार्ग को कारण मानने के बजाय वाल्व को स्वीकृत ड्राइंग, सामग्री रिकॉर्ड, निरीक्षण दस्तावेजों और परीक्षण परिणामों का पता लगाएं।.
| चयन बिंदु | फोर्ज्ड निर्माण | कास्ट निर्माण |
|---|---|---|
| विशिष्ट विनिर्माण लाभ | कॉम्पैक्ट प्रेशर-बाउंड्री ज्योमेट्री के लिए उपयुक्त | जटिल या बड़े आकृतियों के लिए अधिक लचीलापन |
| प्राथमिक विनिर्माण चिंता | गठन, हीट ट्रीटमेंट, और मशीनिंग नियंत्रण | कास्टिंग अखंडता, जमना, हीट ट्रीटमेंट, और परीक्षा |
| निरीक्षण फोकस | सामग्री, हीट ट्रीटमेंट, मशीनिंग, जहां निर्दिष्ट हो एनडीई, और परीक्षण | कास्टिंग अखंडता, सामग्री, हीट ट्रीटमेंट, जहां निर्दिष्ट हो एनडीई, और परीक्षण |
| खरीदार प्राथमिकता | निर्दिष्ट फोर्जिंग मार्ग और सामग्री ट्रेसबिलिटी सत्यापित करें | कास्टिंग गुणवत्ता नियंत्रण और आवश्यक परीक्षा सत्यापित करें |
फोर्ज्ड बनाम कास्ट बॉल वाल्व: लागत, आकार और विनिर्माण लचीलापन
लागत वाल्व के आकार, ज्यामिति, सामग्री ग्रेड, मशीनिंग आवश्यकताओं, उत्पादन मात्रा, निरीक्षण दायरे और वितरण आवश्यकताओं पर निर्भर करती है। एक कॉम्पैक्ट बॉडी को फोर्ज करना व्यावहारिक हो सकता है, जबकि बड़े या अधिक जटिल ज्यामिति कास्टिंग का पक्ष ले सकती है, लेकिन वास्तविक अर्थशास्त्र की तुलना समतुल्य विनिर्देशों का उपयोग करके की जानी चाहिए।.
खरीद टीमों के लिए, केवल विनिर्माण प्रक्रिया से मूल्य का आकलन करने के बजाय पूर्ण कोटेशन की तुलना करें। एक फोर्ज्ड बॉल वाल्व सामग्री ग्रेड, हीट ट्रीटमेंट, निरीक्षण, प्रमाणन, मशीनिंग, या प्रलेखन आवश्यकताओं के कारण अलग-अलग लागत ले सकता है।.
आपको फोर्ज्ड हाई-प्रेशर बॉल वाल्व कब चुनना चाहिए?
फोर्ज्ड निर्माण पर विचार करें जब परियोजना विनिर्देश, दबाव-सीमा डिजाइन, आकार सीमा, सामग्री आवश्यकताएं, और विनिर्माण मार्ग इसका समर्थन करते हैं। एक फोर्ज्ड स्टील बॉल वाल्व उपयुक्त हो सकता है जहां खरीदार विशेष रूप से परिभाषित सामग्री नियंत्रण और ट्रेसबिलिटी के साथ फोर्ज्ड बॉडी निर्माण की आवश्यकता होती है।.
स्थापना से पहले, स्वीकृत ड्राइंग के विरुद्ध वाल्व को सत्यापित करें, जिसमें टैग डेटा, बॉडी सामग्री, दबाव वर्ग, बोर, एंड आयाम, प्रवाह अभिविन्यास जहां लागू हो, एक्चुएटर क्लीयरेंस और प्रलेखन शामिल हैं। स्थापना के बाद कॉन्फ़िगरेशन बेमेल की खोज से अनावश्यक निष्कासन, प्रतिस्थापन, पुनः परीक्षण और कमीशनिंग में देरी हो सकती है।.
कास्ट बॉल वाल्व अधिक व्यावहारिक विकल्प कब होता है?
कास्टिंग तब व्यावहारिक हो सकती है जब बॉडी ज्यामिति, वाल्व का आकार, विनिर्माण लचीलापन, या परियोजना अर्थशास्त्र प्रक्रिया का पक्ष लेते हैं। एक कास्ट स्टील बॉल वाल्व को केवल इसलिए अस्वीकार नहीं किया जाना चाहिए क्योंकि यह कास्ट है; निर्दिष्ट सामग्री, कास्टिंग नियंत्रण, हीट ट्रीटमेंट, परीक्षा, दबाव परीक्षण, और तैयार वाल्व को लागू आवश्यकताओं को पूरा करना चाहिए।.
एक छिपा हुआ विफलता बिंदु यह मानना है कि केवल दृश्य निरीक्षण कास्टिंग अखंडता की पुष्टि करता है। जहां खरीद विनिर्देश द्वारा आवश्यक हो, स्वीकृति से पहले सामग्री प्रमाणपत्र और परीक्षा रिकॉर्ड की समीक्षा करें, फिर पुष्टि करें कि दबाव और रिसाव परीक्षण निर्दिष्ट आवश्यकताओं के अनुसार पूरे हो गए हैं।.
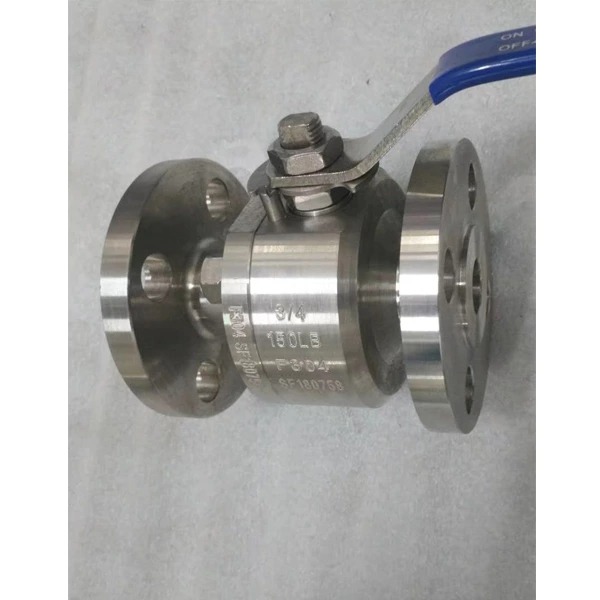
मानक: ASME, API, JIS, BS, DIN, GB, JB, HG
सामग्री: WCB, A105, LCB, LC3, CF8, CF8M, CF3, CF3M, CF8C, CF10M, CG8M, WC1, WC6, WC9, F11 और आदि।.
खरीदारों को “फोर्ज्ड बनाम कास्ट” से परे क्या सत्यापित करना चाहिए?
एक खरीद चेकलिस्ट का उपयोग करें जिसमें शामिल हैं:
- दबाव वर्ग, डिजाइन दबाव, तापमान, वाल्व का आकार और बोर।.
- बॉडी और ट्रिम सामग्री, हीट ट्रीटमेंट, और ट्रेसबिलिटी।.
- लागू वाल्व, आयामी, और परियोजना मानक।.
- आवश्यक परीक्षा और दबाव-परीक्षण प्रक्रियाएं।.
- वास्तविक सेवा के लिए सीट और सील सामग्री।.
- अंतिम कनेक्शन, आयाम और एक्चुएटर इंटरफ़ेस।.
- स्वीकृत चित्र और वाल्व पहचान।.
- सामग्री प्रमाण पत्र, निरीक्षण रिपोर्ट और परीक्षण रिकॉर्ड।.
- जहां निर्दिष्ट हो, तीसरे पक्ष के निरीक्षण की आवश्यकताएं।.
- कमीशनिंग और अंतिम हैंडओवर के लिए आवश्यक दस्तावेज़ीकरण।.

निष्कर्ष
उच्च दबाव वाले बॉल वाल्व का चयन एक दबाव-सीमा, विनिर्देश और जोखिम-नियंत्रण निर्णय है, न कि केवल जाली या ढले हुए निर्माण के लिए एक साधारण वरीयता। जब बॉडी सामग्री, विनिर्माण नियंत्रण, निरीक्षण, परीक्षण, आयाम और सेवा की स्थितियां ठीक से संरेखित होती हैं, तो दोनों निर्माण अपने इच्छित अनुप्रयोग के लिए उपयुक्त हो सकते हैं।.
व्यावहारिक उत्पाद तुलना के लिए, खरीदार GOWIN के बॉल वाल्व रेंज, जिसमें इसका जाली स्टील फ्लोटिंग बॉल वाल्व और कास्ट स्टील फ्लोटिंग बॉल वाल्व. शामिल है, की समीक्षा कर सकते हैं। अंतिम चयन केवल बॉडी-विनिर्माण लेबल के बजाय स्वीकृत डेटाशीट, निरीक्षण आवश्यकताओं और सेवा की स्थितियों पर आधारित होना चाहिए।.
सामान्य प्रश्न
कास्ट और फोर्ज्ड वाल्व में क्या अंतर है?
जाली वाल्व ठोस धातु से नियंत्रित संपीड़ित विरूपण के माध्यम से बनते हैं, जबकि ढले हुए वाल्व पिघली हुई धातु को मोल्ड में डालकर बनाए जाते हैं। विनिर्माण मार्ग बॉडी ज्यामिति, प्रसंस्करण, निरीक्षण और उत्पादन लचीलेपन को प्रभावित करता है।.
क्या कास्ट फोर्ज्ड से बेहतर है?
कोई भी स्वचालित रूप से बेहतर नहीं है। चयन वाल्व आकार, दबाव-तापमान सेवा, बॉडी ज्यामिति, सामग्री आवश्यकताओं, निरीक्षण दायरे, परियोजना विनिर्देशों और आवश्यक विनिर्माण मार्ग का पालन करना चाहिए।.
फोर्ज्ड स्टील के नुकसान क्या हैं?
संभावित नुकसान में कुछ ज्यामिति के लिए अधिक बनाने और मशीनिंग की आवश्यकताएं, बहुत बड़े या जटिल आकार के उत्पादन में सीमाएं, और सामग्री, आकार, उत्पादन मात्रा और प्रसंस्करण आवश्यकताओं के आधार पर संभावित रूप से उच्च विनिर्माण लागत शामिल है।.


 चीन
 लाइबेरिया
 फ्रांस
 बारबाडोस
 किरिबाती


